راهنمای خرید کنترلر دما صنعتی؛ نکات مهم برای انتخاب بهترین مدل
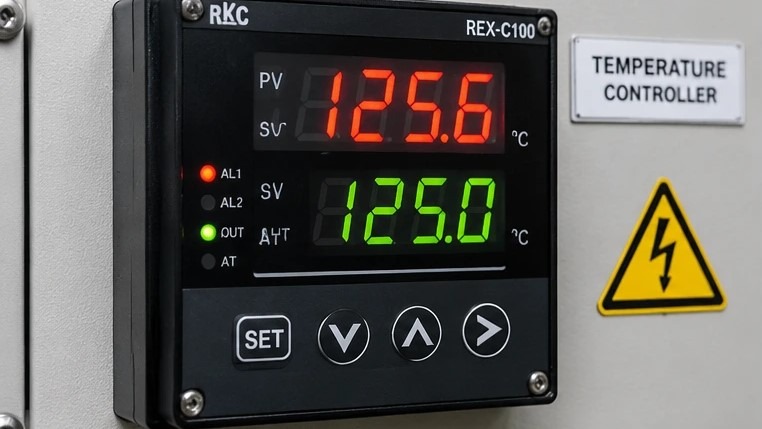
کنترل دقیق دما در صنایع مختلف، تفاوتی آشکار میان یک خط تولید کارآمد و یک فرآیند پر از ضایعات ایجاد میکند. نوسانات حرارتی حتی در حد چند درجه میتواند خواص مکانیکی فلزات را در یک کوره عملیات حرارتی تغییر دهد، شکل ظاهری قطعات پلاستیکی را در دستگاه تزریق تخریب کند یا فرمولاسیون حساس در صنایع دارویی و غذایی را به طور کامل از بین ببرد. کنترلر دما صنعتی به عنوان مغز متفکر سیستمهای حرارتی، وظیفه پایش مستمر دما و صدور فرمانهای اصلاحی به المانهای گرمایشی یا سرمایشی را بر عهده دارد. با توجه به تنوع گسترده این تجهیزات در بازار، شناخت دقیق مشخصات فنی و تطابق آنها با نیازهای خط تولید، پیششرط یک خرید موفق است. در این راهنمای جامع، کلیه فاکتورهای کلیدی، الزامات فنی و استانداردهای لازم برای انتخاب بهترین کنترلر حرارتی بررسی میشود.
کنترلر دما صنعتی چیست و چگونه در خطوط تولید عمل میکند؟
کنترلر دما یا ترموستات صنعتی، تجهیزی الکترونیکی است که با دریافت سیگنال از حسگرهای حرارتی نظیر ترموکوپلها یا سنسورهای مقاومتی (RTD)، دمای فرآیند (Process Variable یا PV) را به صورت لحظهای اندازهگیری کرده و آن را با دمای مطلوب تنظیمشده توسط اپراتور (Set-Point یا SP) مقایسه میکند. سپس بر اساس تفاوت میان این دو مقدار و طبق الگوریتم کنترلی تعریفشده در حافظه دستگاه، سیگنال خروجی مناسبی را برای فعال یا غیرفعال کردن تجهیزات محرک صادر مینماید.
این محرکها میتوانند انواع مختلفی داشته باشند:
- هیترهای الکتریکی المنتی، سرامیکی یا فشنگی
- شیرهای برقی و تدریجی برای سیالات خنککننده یا بخار
- مشعلهای گازی و گازوئیلی در کورههای صنعتی
- چیلرها، فنها و کمپرسورهای برودتی
فرآیند کنترل دما در سه مرحله پیوسته انجام میگیرد:
۱. دریافت و تقویت سیگنالهای ضعیف میلیولتی یا اهمی سنسور
۲. پردازش سیگنال و محاسبه خطای حرارتی
۳. صدور سیگنال سوئیچینگ یا آنالوگ به محرکهای قدرت
هدف نهایی این چرخه، رساندن دمای سیستم به نقطه مطلوب و تثبیت آن با کمترین میزان نوسان و در کوتاهترین زمان ممکن است.
محصولات مجموعه تکنیل: کنترلر دما آتونیکس
آشنایی با انواع متدهای کنترلی؛ کدام الگوریتم مناسب سیستم شماست؟
الگوریتم کنترلی قلب پردازشی کنترلر است و مشخص میکند که دستگاه در پاسخ به خطای دمایی چه واکنشی نشان دهد. انتخاب نادرست الگوریتم، نوسانات شدید یا استهلاک زودهنگام تجهیزات مکانیکی را به همراه خواهد داشت.
کنترل قطع و وصل (On/Off Control)
سادهترین و پایهایترین روش کنترل دما، متد On/Off است. در این روش، خروجی کنترلر تنها دارای دو حالت پایدار است: روشن (۱۰۰٪ توان) یا خاموش (۰٪ توان).
- هنگامی که دمای سیستم از نقطه تنظیم پایینتر بیاید، خروجی فعال شده و هیتر با حداکثر توان کار میکند.
- به محض رسیدن دما به نقطه تنظیم، خروجی قطع میشود.
برای جلوگیری از قطع و وصلهای بسیار سریع و مکرر در نزدیکی نقطه تنظیم که منجر به خرابی رلهها و سوختن کنتاکتورها میشود، بازهای به نام هیسترزیس (Hysteresis) یا باند مرده تعریف میگردد. با وجود این باند، نوسان دائمی دما در حول نقطه تنظیم اجتنابناپذیر است. این متد صرفاً برای فرآیندهایی با حجم بسیار بالا و اینرسی حرارتی زیاد، یا سیستمهایی که نیازی به دقت بالا ندارند (مانند آبگرمکنهای صنعتی ساده یا سیستمهای ذوب قیر) کاربرد دارد.
کنترل تناسبی (Proportional Control – P)
کنترل تناسبی با هدف حذف نوسانات شدید روش On/Off طراحی شده است. در این روش، بازهای در اطراف نقطه تنظیم به عنوان «باند تناسبی» (Proportional Band) تعریف میشود.
- زمانی که دما خارج از این باند و بسیار پایینتر از نقطه تنظیم باشد، خروجی با حداکثر توان (۱۰۰٪) کار میکند.
- با ورود دما به داخل باند تناسبی، توان خروجی متناسب با میزان فاصله از نقطه تنظیم کاهش مییابد.
اگرچه این روش از افزایش بیش از حد دما (Overshoot) جلوگیری میکند، اما همواره دارای یک خطای حالت پایدار (Offset) است؛ به این معنا که دما ممکن است در مقداری اندکی پایینتر از نقطه تنظیم متوقف شود و به خود نقطه نرسد.
کنترل تناسبی-انتگرالگیر-مشتقگیر (PID Control)
دقیقترین، پایدارترین و پرکاربردترین متد کنترلی در اتوماسیون صنعتی، روش PID است. این الگوریتم ترکیبی از سه مولفه ریاضی است:
| مولفه PID | نام ریاضی | عملکرد در کنترل دما |
|---|---|---|
| P | Proportional (تناسبی) | توان خروجی را بر اساس اندازه خطای فعلی تنظیم میکند. |
| I | Integral (انتگرالگیر) | خطاهای ماندگار در طول زمان را جمعآوری و خطای پایدار (Offset) را به صفر میرساند. |
| D | Derivative (مشتقگیر) | سرعت تغییرات دما را پیشبینی کرده و با ترمز کردن بهموقع، مانع از جهش دما (Overshoot) میشود. |
کنترلرهای PID پیشرفته قادرند دمای فرآیند را حتی در سختترین شرایط صنعتی، با دقت کسری از درجه سانتیگراد ثابت نگه دارند.
قابلیت خودتنظیمی (Auto-Tuning) در کنترلرهای مدرن
محاسبه دستی ضرایب P، I و D نیازمند دانش مهندسی و صرف زمان طولانی است. کنترلرهای مدرن به فناوری Auto-Tuning مجهز هستند. با فعالسازی این حالت، دستگاه رفتار دینامیکی و اینرسی حرارتی سیستم را در چند سیکل آزمایشی ارزیابی کرده و بهترین مقادیر ضرایب PID را به صورت خودکار محاسبه و ذخیره میکند.
فاکتورهای حیاتی در خرید کنترلر دما صنعتی
برای جلوگیری از هزینههای مجدد و هدررفت زمان، توجه به مشخصات سختافزاری و نرمافزاری زیر پیش از نهایی کردن خرید ضروری است.
۱. نوع سنسور ورودی (Input Compatibility)
کنترلرها بر اساس تنوع ورودی به دو دسته تقسیم میشوند:
- ورودیهای اختصاصی: تنها از یک نوع حسگر مشخص (مثلاً فقط ترموکوپل تیپ K) پشتیبانی میکنند.
- ورودیهای یونیورسال (Universal Input): قابلیت اتصال به انواع ترموکوپلها، سنسورهای RTD و حتی سیگنالهای استاندارد ولتاژی و جریانی را دارند.
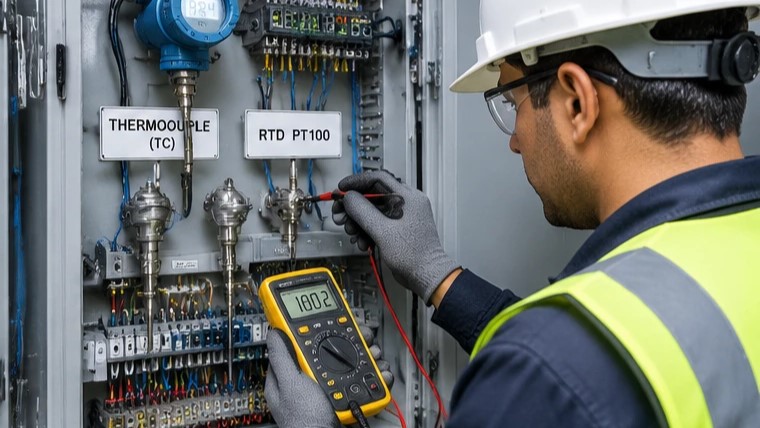
سنسورهای ترموکوپل (Thermocouple)
از اتصال دو فلز ناهمگن تشکیل شدهاند و با پدیده ترموالکتریک ولتاژ ضعیفی تولید میکنند. برای بازههای دمایی بسیار بالا و محیطهای با لرزش مکانیکی مناسب هستند.
- تیپ K (کرومل-آلومل): پرکاربردترین سنسور صنعتی، بازه دمایی ۲۰۰- تا ۱۲۰۰+ درجه سانتیگراد.
- تیپ J (آهن-کنستانتان): مناسب برای صنایع پلاستیک، بازه دمایی ۴۰- تا ۷۵۰+ درجه سانتیگراد.
- تیپ S و R (پلاتین-رودیوم): مخصوص دماهای فوقالعاده بالا تا ۱۶۰۰+ درجه سانتیگراد در کورههای ذوب شیشه و فولاد.
سنسورهای مقاومتی (RTD – مانند PT100 و PT1000)
بر اساس تغییرات مقاومت الکتریکی پلاتین با دما کار میکنند. دقت، تکرارپذیری و خطیبودن دادهها در RTDها به مراتب بالاتر از ترموکوپلها است، اما بازه دمایی آنها معمولاً محدود به ۲۰۰- تا ۶۰۰+ درجه سانتیگراد است. برای صنایع دارویی، غذایی و لبنی، PT100 انتخاب نخست است.
ورودیهای آنالوگ استاندارد (Standard Analog Inputs)
شامل سیگنالهای ۴ تا ۲۰ میلیآمپر یا ۰ تا ۱۰ ولت است که از ترنسمیترهای دما یا سنسورهای فشار و رطوبت ارسال میشوند. در صورت نیاز به مانیتورینگ متغیرهای غیرحرارتی، ورودی یونیورسال الزامی است.
۲. نوع و ظرفیت خروجی اصلی (Main Control Output)
سیگنال خروجی باید کاملاً با المان محرک قدرت مطابقت داشته باشد:
- خروجی رله مکانیکی (Electromechanical Relay):
مناسب برای بارهای الکتریکی سبک یا سیستمهای On/Off. این رلهها دارای قطعات متحرک مکانیکی هستند و عمر کاری آنها بر اساس تعداد سیکل قطع و وصل مشخص میشود. استفاده از رله مکانیکی در سیستمهای PID با سرعت سوئیچینگ بالا باعث فرسایش سریع کنتاکتها و خرابی دستگاه در مدت کوتاه خواهد شد.
- خروجی ولتاژ پالس رله حالت جامد (SSR Output):
این خروجی یک سیگنال ولتاژ مستقیم (معمولاً ۱۲ ولت DC) برای تحریک رلههای SSR ارسال میکند. رلههای SSR فاقد قطعه مکانیکی هستند و میتوانند هزاران بار در دقیقه سوئیچ کنند. این ترکیب، استاندارد طلایی در سیستمهای کنترل حرارت PID دقیق است.
- خروجی جریان و ولتاژ آنالوگ (4-20mA / 0-10V):
برای کنترل تدریجی شیرهای موتوری بخار، محرکهای پنوماتیکی یا تریستورهای کنترل توان (SCR Power Controllers) به کار میرود. در این حالت توان هیتر از ۰ تا ۱۰۰ درصد به صورت کاملاً خطی و پیوسته تنظیم میشود.
۳. خروجیهای آلارم و کمکی (Alarm & Auxiliary Outputs)
یک کنترلر صنعتی مطمئن باید مجهز به حداقل یک یا دو رله آلارم مستقل باشد. این رلهها وظایف ایمنی را انجام میدهند:
- هشدار انحراف دما (Deviation Alarm): فعالسازی آژیر در صورت افزایش یا کاهش دما از محدوده مجاز.
- قطع اضطراری (High Limit Alarm): قطع مدار قدرت در زمان بالا رفتن غیرعادی دما جهت جلوگیری از آتشسوزی.
- تشخیص قطعی سنسور (Loop Break Alarm – LBA): قطع فرآیند در صورت پاره شدن سیم سنسور یا سوختن هیتر.
۴. ابعاد فیزیکی و استانداردهای تابلویی (DIN Sizes)
ابعاد پنل جلویی کنترلرها بر اساس استاندارد بینالمللی DIN دستهبندی میشود:
- 48×48 میلیمتر (1/16 DIN): متداولترین اندازه برای تابلوهای با فضای محدود و دستگاههای کامپکت.
- 72×72 میلیمتر: ابعاد مناسب برای نمایش واضحتر در فواصل متوسط.
- 48×96 میلیمتر (1/8 DIN): جهت نمایشگرهای بزرگتر و باریک به صورت عمودی یا افقی.
- 96×96 میلیمتر (1/4 DIN): برای تابلوهای اصلی توزیع برق و مواردی که خوانایی از فاصله دور حیاتی است.
۵. پروتکلهای ارتباطی و شبکه صنعتی (Industrial Communication)
در خطوط تولید اتوماتیک، کنترلرها باید توانایی اتصال به شبکههای پایش مرکزی را داشته باشند. پشتیبانی از درگاه RS-485 و پروتکل استاندارد Modbus RTU امکان ارسال دادهها به سامانههای مانیتورینگ SCADA، نرمافزارهای ثبت داده و کنترلکنندههای PLC را فراهم میسازد. از طریق این شبکه میتوان پارامترها و نقاط تنظیم را بدون نیاز به حضور در کنار تابلو برق از راه دور مدیریت کرد.
۶. قابلیت کنترل گرمایش و سرمایش همزمان (Dual Loop Heating & Cooling)
برخی فرآیندها مانند دستگاههای اکسترودر پلاستیک در حین کار به دلیل اصطکاک مواد حرارت داخلی تولید میکنند. کنترلر مورد استفاده در این تجهیزات باید دارای دو خروجی مجزا برای فرمان به هیترهای گرمایشی و فنها یا شیرهای آب خنککننده باشد تا دما در هر دو جهت مهار شود.
جدول مقایسه مشخصات فنی کنترلرهای دما صنعتی
| ویژگی فنی | کنترلر On/Off اقتصادی | کنترلر دیجیتال PID استاندارد | کنترلر پیشرفته مولتیلوپ و پروگرامبل |
|---|---|---|---|
| دقت کنترل دما | ۲ تا ۵ درجه سانتیگراد | ۰.۱ تا ۰.۵ درجه سانتیگراد | ۰.۰۱ تا ۰.۱ درجه سانتیگراد |
| نوع ورودی سنسور | محدود (تک ورودی K یا PT100) | یونیورسال (ترموکوپل، RTD، آنالوگ) | یونیورسال ایزوله با رزولوشن بالا |
| متد کنترلی | On/Off با هیسترزیس | PID با Auto-Tuning هوشمند | PID تطبیقی، فازی و چندمرحلهای |
| نوع خروجی اصلی | رله مکانیکی | رله / پالس SSR / جریانی | چند خروجی جریانی، SSR و آنالوگ |
| پروتکل ارتباطی | معمولاً فاقد شبکه | Modbus RS-485 اختیاری | RS-485, Modbus TCP, Profinet |
| کاربرد اصلی | سیستمهای برودتی، آبگرمکن صنعتی | تزریق پلاستیک، بستهبندی، کورهها | راکتورهای پتروشیمی، کورههای داروسازی |
اشتباهات رایج در انتخاب و نصب کنترلر دما
بسیاری از آسیبها در سیستمهای حرارتی ناشی از اشتباهات فنی در فرآیند خرید یا نصب اولیه است:
۱. استفاده از رله مکانیکی برای مدهای کاری سریع: اتصال مستقیم بارهای حرارتی بزرگ به رله داخلی کنترلر بدون استفاده از کنتاکتور یا استفاده از رله مکانیکی در مد PID باعث سوختن پلاتینهای رله در زمان کوتاه میشود.
۲. نادیده گرفتن ایزولاسیون و نویزهای الکترومغناطیسی: عبور کابلهای ضعیف سنسور ترموکوپل از کنار کابلهای فشار قوی الکتروموتورها یا اینورترها باعث ورود نویز شدید و خوانش اشتباه دما میگردد. در محیطهای پرنویز صنعتی استفاده از کنترلرهایی با ایزولاسیون الکتریکی بالا و کابلهای شیلددار اجتنابناپذیر است.
۳. عدم استفاده از کابل جبرانکننده (Extension Wire): افزایش طول سیم ترموکوپل با استفاده از سیمهای مسی معمولی باعث ایجاد ترموکوپل ثانویه و خطای فاحش دمایی میشود. برای سیمکشی همواره باید از کابل همجنس ترموکوپل استفاده گردد.
۴. انتخاب کنترلر بدون پروفایل زمانی در فرآیندهای حساس: در فرآیندهایی نظیر عملیات حرارتی فولاد یا پخت سرامیک، دما نباید ناگهانی افزایش یابد؛ در این موارد باید حتماً کنترلرهای دارای قابلیت شیب و نگهداشت دما (Ramp/Soak) خریداری شوند.
راهنمای گامبهگام برای نهایی کردن انتخاب و خرید
برای دستیابی به بهینهترین گزینه، مراحل زیر را طی کنید:
۱. بازه دمایی دقیق فرآیند و میزان دقت مورد انتظار را تعیین کنید.
۲. نوع سنسور مورد نیاز (ترموکوپل یا RTD) را بر اساس شرایط محیطی انتخاب نمایید.
۳. نوع المان قدرت (المنت، شیر تدریجی یا مشعل) و روش سوئیچینگ (SSR، کنتاکتور، درایو) را مشخص کنید.
۴. فضای موجود در تابلو برق را اندازهگیری کرده و سایز استاندارد DIN متناسب را برگزینید.
۵. نیاز یا عدم نیاز به ثبت دادهها و ارتباط با سامانههای PLC را ارزیابی کنید.
بررسی اصالت برند و اطمینان از خدمات پس از فروش و تامین تجهیزات اتوماسیون از مراجع تخصصی فعال در این حوزه، از جمله مجموعه تکنیل ، میتواند ریسکهای ناشی از خرید تجهیزات غیراصل و نامنطبق را به حداقل برساند و پایداری خطوط تولید را تضمین نماید.
دیگر محصولات تکنیل: اینورتر
پرسشهای متداول
۱. تفاوت اصلی کنترلر PID با کنترلر معمولی On/Off در چیست؟
کنترلر On/Off توان سیستم را به صورت صفر یا صد درصد اعمال میکند و منجر به نوسان مداوم دما میشود؛ اما کنترلر PID با تحلیل مداوم میزان خطا، توان خروجی را با ظرافت و به صورت درصدی تغییر میدهد تا دما دقیقاً بر روی نقطه هدف تثبیت شود.
۲. چرا در سیستمهای دقیق کنترل حرارت از خروجی SSR استفاده میشود؟
رلههای حالت جامد (SSR) هیچ بخش متحرک مکانیکی ندارند و قادرند با سرعت بالا (چندین بار در ثانیه) بدون ایجاد جرقه یا فرسایش، مدار هیتر را قطع و وصل کنند؛ این ویژگی اجرای دقیق پالسهای خروجی الگوریتم PID را امکانپذیر میسازد.
۳. منظور از قابلیت Ramp/Soak در کنترلرهای حرارتی چیست؟
این قابلیت به اپراتور اجازه میدهد یک برنامه دمایی چند مرحلهای تعریف کند تا دما با یک سرعت معین افزایش یابد (Ramp)، برای مدت زمان مشخصی ثابت بماند (Soak) و سپس با سرعت برنامهریزیشده کاهش یابد.
۴. آیا میتوان سنسور PT100 را به هر کنترلر دمایی متصل کرد؟
خیر، کنترلر باید دارای ورودی اختصاصی RTD یا ورودی یونیورسال باشد. اتصال سنسور PT100 به کنترلری که تنها از ترموکوپل پشتیبانی میکند امکانپذیر نیست.
۵. قابلیت Auto-Tuning تا چه اندازه در بهبود عملکرد کنترلر موثر است؟
این قابلیت سیستم را از محاسبات پیچیده ریاضی بینیاز میکند و با ارزیابی زمان پاسخدهی و اتلاف حرارتی محیط، ضرایب P، I و D را متناسب با همان خط تولید بهینهسازی مینماید تا خطای نهایی به حداقل برسد.