خمکاری لولههای برق؛ چرا روش اجرا در کیفیت مسیر سیمکشی اهمیت دارد؟
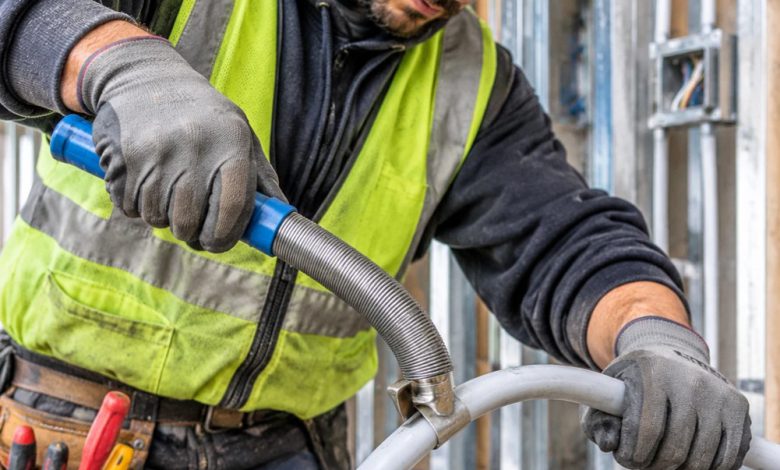
در اجرای تأسیسات الکتریکی ساختمان، بخش زیادی از توجه معمولاً به انتخاب سیم، کابل، تجهیزات حفاظتی و تابلوهای برق اختصاص پیدا میکند. بااینحال، مسیری که سیمها و کابلها از داخل آن عبور میکنند نیز بخشی از سیستم تأسیسات است و نمیتوان نقش آن را نادیده گرفت. لولههای برق علاوه بر مشخصکردن مسیر عبور سیمها، در نظمدهی به شبکه سیمکشی و محافظت مکانیکی از آن نقش دارند. به همین دلیل، انتخاب نوع لوله و حتی شیوه تغییر مسیر آن میتواند بر کیفیت اجرای پروژه اثر بگذارد.
یکی از موضوعاتی که هنگام طراحی و اجرای مسیرهای لولهکشی مطرح میشود، نحوه ایجاد خم در مسیر است. در بسیاری از ساختمانها، عبور از گوشهها، تغییر جهت در امتداد دیوارها، عبور از سقف و هماهنگی با سایر تأسیسات باعث میشود مسیر لوله کاملاً مستقیم نباشد. در چنین شرایطی، روش خمکاری اهمیت پیدا میکند؛ زیرا اگر این کار بهدرستی انجام نشود، ممکن است شکل مقطع لوله تغییر کند یا عبور سیم از داخل آن دشوار شود.
چرا مسیر لوله برق همیشه مستقیم نیست؟
در نقشههای اولیه تأسیسات، مسیر عبور لولهها معمولاً با خطوط مشخص میشود؛ اما شرایط واقعی کارگاه همیشه مطابق نقشه ساده و بدون مانع نیست. وجود تیرها، ستونها، دیوارهای جداکننده، کانالهای تهویه و لولههای آب و فاضلاب میتواند مسیر اجرای تأسیسات را تغییر دهد.
گاهی لازم است لوله از کنار یک مانع عبور کند و دوباره به مسیر اصلی بازگردد. در موارد دیگر، تغییر محل جعبه تقسیم یا کلید و پریز باعث ایجاد چند تغییر جهت در مسیر میشود. این تغییرها باید به شکلی اجرا شوند که مسیر عبور سیمها قابل استفاده باقی بماند.
اگر خم لوله با زاویه نامناسب یا همراه با فشار بیش از حد ایجاد شود، احتمال بیضیشدن مقطع، جمعشدن دیواره داخلی یا ایجاد شکستگی وجود دارد. چنین وضعیتی ممکن است در زمان سیمکشی مشکلاتی ایجاد کند؛ بهخصوص زمانی که چند رشته سیم باید از یک مسیر عبور کنند. بنابراین، خمکاری صرفاً یک اقدام ظاهری برای تغییر جهت لوله نیست، بلکه بخشی از کیفیت اجرای تأسیسات محسوب میشود.
آشنایی با دو روش رایج خمکاری
در اجرای لولهکشی برق، روشهای مختلفی برای تغییر جهت لوله وجود دارد. انتخاب روش به جنس لوله، قطر، ضخامت، شرایط محیطی و ابزار در دسترس بستگی دارد. دو اصطلاح خم سرد و خم گرم در این زمینه بیشتر مورد استفاده قرار میگیرند.
در روش خم سرد، تغییر شکل لوله بدون گرمکردن مستقیم آن انجام میشود. برای این کار معمولاً از ابزار یا فنر مخصوص استفاده میکنند تا هنگام خمشدن، مقطع لوله تا حد امکان شکل خود را حفظ کند. این روش برای برخی لولههای پلیمری که قابلیت شکلپذیری در دمای محیط دارند، کاربرد دارد.
در روش خم گرم، از حرارت کنترلشده برای نرمترشدن موضعی جداره لوله استفاده میشود. پس از رسیدن بخش موردنظر به شرایط مناسب، لوله بهآرامی در زاویه موردنیاز شکل داده میشود. در این روش نیز کنترل دما و نحوه اعمال نیرو اهمیت زیادی دارد؛ زیرا حرارت بیش از اندازه یا خمکردن سریع میتواند به تغییر شکل نامطلوب جداره منجر شود.
نمیتوان یکی از این دو روش را در تمام شرایط برتر دانست. نوع لوله و دستورالعمل فنی مربوط به آن تعیین میکند که کدام روش مناسبتر است. استفاده از روشی که برای جنس و ساختار لوله در نظر گرفته نشده باشد، ممکن است نتیجه مطلوبی به همراه نداشته باشد.
هنگام خمکاری چه اتفاقی برای مقطع لوله میافتد؟
یکی از نکات مهم در خمکردن لوله، حفظ شکل مقطع آن است. لوله در حالت عادی دارای سطح مقطع مشخصی است و فضای داخلی آن برای عبور سیمها و کابلها در نظر گرفته شده است. هنگام خمشدن، بخش بیرونی قوس تحت کشش و بخش داخلی آن تحت فشار قرار میگیرد.
اگر این تغییر شکل بهدرستی کنترل نشود، ممکن است مقطع دایرهای لوله به شکل بیضی نزدیک شود. در حالت شدیدتر، بخش داخلی خم جمع میشود و فضای عبور سیم کاهش پیدا میکند. این مسئله بهویژه در مسیرهایی که چند خم متوالی دارند یا قطر لوله نسبت به تعداد سیمها محدود است، اهمیت بیشتری پیدا میکند.
به همین دلیل، شعاع خم باید متناسب با قطر و ویژگیهای لوله انتخاب شود. خم بسیار تند ممکن است علاوه بر کاهش فضای داخلی، در زمان عبور سیمها اصطکاک بیشتری ایجاد کند. از سوی دیگر، در نظر گرفتن خمهای ملایمتر میتواند اجرای سیمکشی را سادهتر کند؛ البته محدودیتهای معماری و فضای موجود نیز باید در طراحی لحاظ شوند.
تفاوت خم گرم و خم سرد در مرحله اجرا
تفاوت اصلی این دو روش به نحوه آمادهسازی لوله برای تغییر شکل مربوط میشود. در خم سرد، شکلدهی با استفاده از نیروی مکانیکی و ابزار مناسب انجام میشود؛ درحالیکه در خم گرم، حرارت به نرمشدن بخش موردنظر کمک میکند.
در روش گرم، یکنواختی حرارت اهمیت زیادی دارد. اگر یک نقطه بیش از اندازه گرم شود، ممکن است سطح لوله تغییر کند یا ضخامت جداره در بخش خمشده بهصورت نامتوازن تحت تأثیر قرار بگیرد. به همین علت، استفاده از تجهیزات مناسب و رعایت دستورالعمل سازنده ضروری است.
در روش سرد نیز انتخاب ابزار نامناسب میتواند باعث اعمال فشار متمرکز شود. اگر فنر یا وسیله شکلدهنده با قطر لوله تناسب نداشته باشد، احتمال ایجاد فرورفتگی یا تغییر شکل موضعی وجود دارد.
در هر دو روش، بهتر است خمکاری با حوصله و بدون اعمال نیروی ناگهانی انجام شود. همچنین پیش از اجرای تعداد زیادی خم در یک پروژه، بررسی روش کار روی نمونهای از همان نوع لوله میتواند به شناخت رفتار آن کمک کند.
مشخصات فنی؛ فراتر از نام و قطر لوله
هنگام انتخاب لوله برق، قطر اسمی معمولاً یکی از اولین مواردی است که بررسی میشود. بااینحال، قطر بهتنهایی تصویر کاملی از مشخصات محصول ارائه نمیدهد. ضخامت جداره، وزن شاخه، جنس مواد اولیه و اطلاعات فنی اعلامشده از سوی تولیدکننده نیز میتوانند در ارزیابی گزینهها مؤثر باشند.
برای مثال، ممکن است دو لوله با قطر اسمی یکسان، ضخامت یا وزن متفاوتی داشته باشند. این تفاوتها لزوماً به معنای مناسبتر بودن یکی از آنها برای تمام پروژهها نیست؛ بلکه باید با توجه به نوع کاربرد، شرایط نصب و الزامات طراحی بررسی شوند.
وزن شاخه نیز میتواند در برآورد مقدار مصالح و برنامهریزی حملونقل اهمیت داشته باشد. ضخامت جداره هم یکی از مشخصاتی است که در کنار قطر و نوع کاربرد باید مورد توجه قرار گیرد. بهتر است اطلاعات مربوط به این موارد از جدول مشخصات فنی محصول استخراج شود و در صورت وجود ابهام، با مدارک فنی یا اطلاعات تکمیلی سازنده تطبیق داده شود.
برای نمونه، در فهرست مشخصات لوله خم گرم UPVC سه ستاره سمنان ، چند مدل با اندازهها و ضخامتهای متفاوت معرفی شدهاند. بررسی چنین جدولهایی کمک میکند تفاوت میان گزینهها بر اساس دادههای درجشده سنجیده شود، نه صرفاً نام یا ظاهر محصول.
نقش جنس لوله در انتخاب روش خمکاری
لولههای مورد استفاده در تأسیسات برق از مواد مختلفی ساخته میشوند و هر ماده رفتار متفاوتی در برابر فشار، حرارت و تغییر شکل دارد. به همین دلیل، نمیتوان دستورالعمل خمکاری یک نوع لوله را بدون بررسی به نوع دیگری تعمیم داد.
لولههای پلیمری، از جمله انواع ساختهشده از PVC و UPVC، در گروهی قرار میگیرند که ویژگیهای شکلپذیری آنها به ترکیب مواد و فرایند تولید وابسته است. این موضوع باعث میشود حتی دو محصول با ظاهر مشابه نیز الزاماً رفتار یکسانی هنگام خمشدن نداشته باشند.
در مورد لولههای فلزی نیز ابزار و روشهای متفاوتی برای خمکاری به کار میرود. ضخامت فلز، قطر لوله و شعاع موردنیاز از جمله عواملی هستند که در انتخاب تجهیزات نقش دارند. بنابراین، پیش از شروع عملیات باید مشخصات فنی لوله بررسی شود و روش اجرایی متناسب با همان محصول انتخاب شود.
چند نکته اجرایی برای کاهش خطا
بخش زیادی از مشکلات مربوط به خمکاری را میتوان با رعایت چند نکته ساده کاهش داد. نخست اینکه محل تغییر جهت باید پیش از برش و نصب لوله مشخص شود. اندازهگیری دقیق مسیر باعث میشود از ایجاد خمهای اضافی و اصلاحهای مکرر جلوگیری شود.
نکته دیگر، توجه به شعاع خم است. هرچه تغییر جهت ناگهانیتر باشد، احتمال ایجاد فشار موضعی در جداره بیشتر میشود. به همین دلیل، در صورت وجود فضای کافی بهتر است از خمهای بسیار تند پرهیز شود.
همچنین باید از ابزار متناسب با قطر و جنس لوله استفاده کرد. استفاده از ابزار نامناسب، حرارت کنترلنشده یا نیروی بیش از حد ممکن است به ساختار لوله آسیب بزند. پس از خمکاری نیز بهتر است شکل ظاهری بخش خمشده بررسی شود تا نشانههایی مانند ترک، فرورفتگی، تغییر رنگ غیرعادی یا جمعشدن مقطع وجود نداشته باشد.
در نهایت، مسیر لوله باید بهگونهای اجرا شود که در زمان سیمکشی امکان عبور و جابهجایی سیمها وجود داشته باشد. تعداد و زاویه خمها، فاصله جعبههای تقسیم و تناسب قطر لوله با تعداد سیمها در این زمینه اهمیت دارند.
جمعبندی
خمکاری یکی از مراحل مهم اجرای لولهکشی برق است که کیفیت آن میتواند بر سهولت سیمکشی و وضعیت نهایی مسیر تأسیسات اثر بگذارد. روش خم سرد و خم گرم هر دو در شرایط مشخصی کاربرد دارند، اما انتخاب میان آنها باید بر اساس جنس، ساختار و مشخصات فنی لوله انجام شود.
در کنار روش اجرا، توجه به قطر، ضخامت جداره، وزن و اطلاعات فنی محصول نیز اهمیت دارد. بررسی این موارد پیش از شروع کار، امکان مقایسه دقیقتر گزینهها و انتخاب متناسب با شرایط پروژه را فراهم میکند. در نهایت، رعایت دستورالعمل سازنده و استفاده از ابزار مناسب، مهمتر از انتخاب یک روش ثابت برای تمام انواع لولههاست.