قالب اکستروژن آلومینیوم چیست و چطور پروفیل اختصاصی بسازیم؟
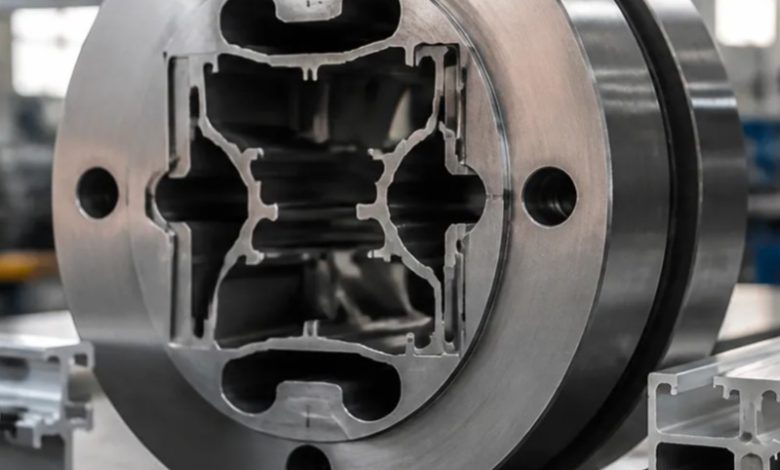
- قالب اکستروژن یک دیسک فولادی ضخیم است که شکل مقطع پروفیل را تعیین میکند.
- ساخت پروفیل اختصاصی پنج گام دارد: مشخصات، طراحی مقطع، ساخت قالب، نمونه آزمایشی، تولید انبوه.
- قالب جامد، نیمهتوخالی و توخالی برای مقاطع متفاوت به کار میروند.
- هزینه و زمان تحویل به پیچیدگی مقطع، آلیاژ، وزن و پرداخت سطح بستگی دارد.
- برای قیمت دقیق، نقشه مقطع را برای کارخانه ارسال کنید.
اگر مقطع آمادهای که دنبالش هستید در بازار پیدا نمیشود، راهحل ساخت پروفیل اختصاصی است. نقطه شروع این مسیر قالب اکستروژن است؛ قطعهای که شکل نهایی پروفیل را مشخص میکند. در این راهنما میبینید قالب چیست، چطور طراحی و ساخته میشود، چه مراحلی تا تولید انبوه لازم است و چه چیزهایی روی قیمت و زمان تحویل اثر میگذارد.
قالب اکستروژن آلومینیوم چیست؟
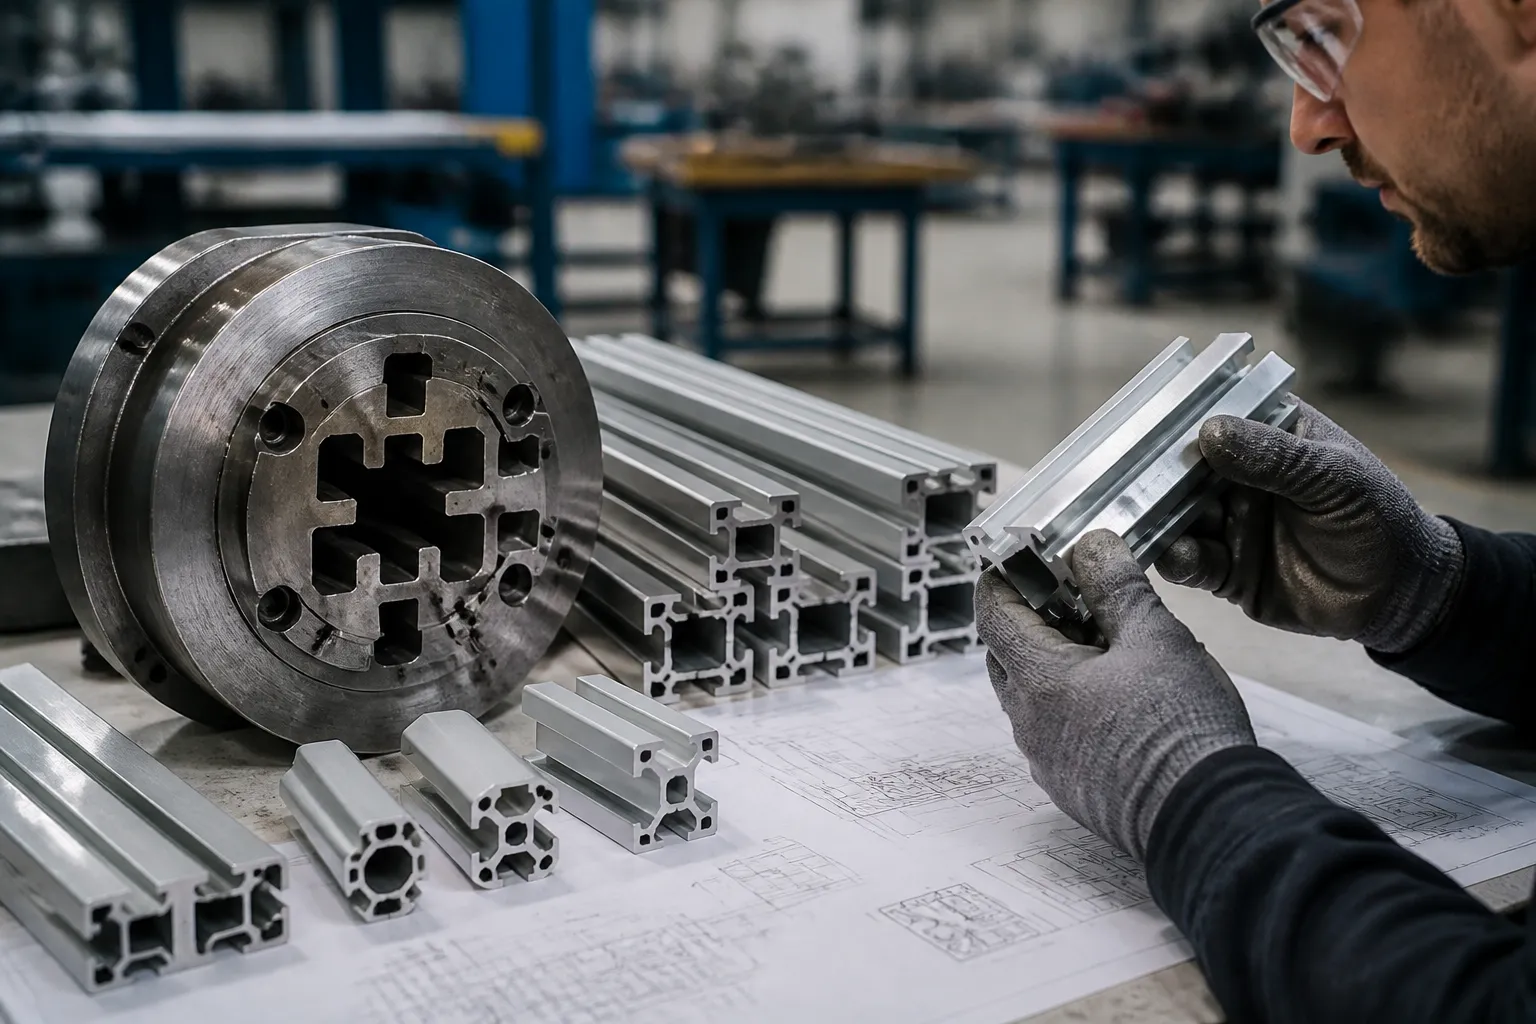
قالب اکستروژن آلومینیوم نیاز اولیه تولید هر پروفیل آلومینیومی است. این قالبها دیسکهای فولادی گرد و ضخیمی هستند که یک یا چند دهانه دارند و شکل نهایی مقطع از همین دهانهها ساخته میشود. فولاد قالب در برابر گرما مقاومت بالایی دارد و میتواند گرمای آلومینیوم داغ را تحمل کند.
قالب چگونه کار میکند و چه نقشی دارد؟
شمش آلومینیوم یا همان بیلت پس از گرم شدن خمیری میشود و با فشار از دهانه قالب عبور میکند. هرچه از قالب بیرون میآید، دقیقاً به شکل دهانه است. آلومینیوم نرم است، اما برای شکل گرفتن باید فشار زیادی تحمل کند. به همین دلیل مهمترین اصل در ساخت قالب، طراحی و اجرای دقیق آن است.
اجزای اصلی قالب
در قالبهای توخالی، اجزای زیر نقش دارند:
- دای (صفحه یا درپوش): بخشی که شکل بیرونی مقطع را میسازد.
- مندرل (ماندرل): هستهای که حفره یا شکل داخلی پروفیل را تشکیل میدهد.
- ساپورت و پل: جانپناهی که مندرل را در جای خود نگه میدارد و جریان فلز را به چند مسیر تقسیم میکند.
- محفظه جوش: جایی که جریانهای جدا دوباره تحت فشار و گرما به هم میپیوندند.
- حفره خروجی (بیرینگ): ناحیه نهایی که ابعاد و سطح مقطع را تثبیت میکند.
قالبهای پورتهول از دو قطعه، یعنی صفحه و مندرل، تشکیل میشوند و برای مقاطع توخالی و نیمهتوخالی کاربرد دارند.
تفاوت قالب با پروفیل اکستروژن
قالب ابزار است و پروفیل محصول. قالب یکبار ساخته میشود و بارها استفاده میشود، اما پروفیل هر بار از نو تولید میشود. هزینه قالب جدا از هزینه تولید پروفیل حساب میشود.
چرا قالب را قلب فرآیند تولید مینامند؟
چون ابعاد، یکنواختی ضخامت، کیفیت سطح و حتی سرعت تولید به آن بستگی دارد. قالب خوب پروفیل صاف و دقیق میدهد؛ قالب ضعیف باعث پیچش، موج و ضایعات میشود.
فرآیند اکستروژن آلومینیوم در تولید پروفیل
مراحل از بیلت تا محصول نهایی
- آمادهسازی بیلت و گرم کردن در کوره
- آمادهسازی و پیشگرم کردن قالب
- اکستروژن در پرس
- خنککاری سریع (کوئنچ)
- کشش و صاف کردن
- برش به طولهای استاندارد
- پیرسازی در کوره (در صورت نیاز تمپر)
- تکمیل سطح و بستهبندی
آمادهسازی، پیشگرم و روانکاری
بیلت را به طولی که برای محفظه پرس مناسب است میبرند و در کوره گرم میکنند. برای آلیاژهای سری ۶۰۰۰ دما معمولاً بین ۴۰۰ تا ۵۰۰ درجه سانتیگراد است. قالب هم قبل از ورود به پرس پیشگرم میشود، چون قالب سرد جریان فلز را مختل میکند و روی سطح اثر میگذارد.
پرس و تأثیر دما، فشار و سرعت
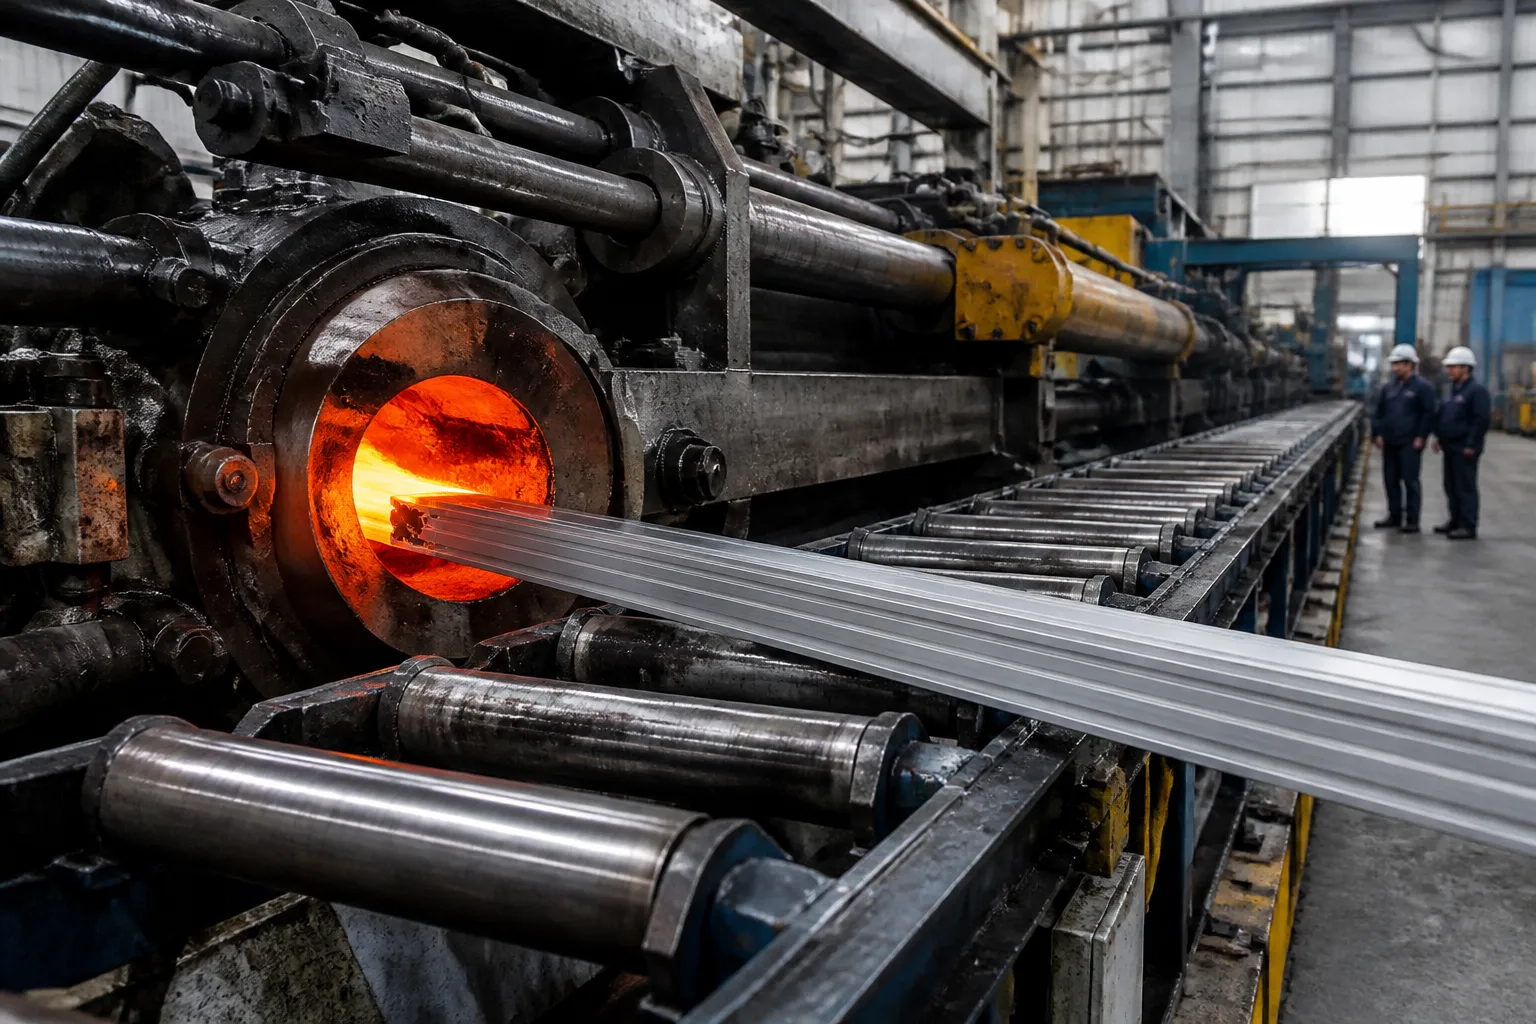
رام پرس بیلت را از قالب عبور میدهد و پروفیل به شکل پیوسته روی میز خروجی قرار میگیرد. دما، فشار و سرعت باید با آلیاژ و پیچیدگی مقطع هماهنگ باشد. سرعت زیاد یا دمای نامناسب میتواند به سطح و ابعاد آسیب بزند.
خنککاری، تابگیری و پیرسازی
بلافاصله بعد از قالب، پروفیل با هوای فشرده یا مه آب یا آب خنک میشود. سرعت خنککاری روی استحکام نهایی اثر دارد. سپس پروفیل کشیده میشود تا صاف شود و تنش باقیمانده آزاد شود. پیرسازی مصنوعی هم معمولاً در دمای حدود ۱۷۵ تا ۲۰۰ درجه و چند ساعت انجام میشود تا تمپر مورد نظر (مثل T5 یا T6) ساخته شود.
برش، کشش و بستهبندی
پروفیل کشیدهشده روی میز اره به طول استاندارد بریده میشود. بستهبندی درست از خراش و ضربه جلوگیری میکند و روی سطح نهایی اثر مستقیم دارد.
تکمیل سطح: آنادایز، رنگ کورهای و دکورال
پوشش را بر اساس محل استفاده انتخاب کنید. آنادایز سطح را سختتر و مقاومتر میکند، رنگ کورهای (پودری) تنوع رنگ میدهد و پوشش دکورال طرح چوب یا سنگ را ایجاد میکند. آلوم تکنیک هر سه خدمت را ارائه میکند. این مراحل زمان تحویل را بیشتر میکنند.
انواع روشهای اکستروژن آلومینیوم
اکستروژن مستقیم
رام و بیلت همجهت حرکت میکنند و بیلت روی دیواره محفظه میلغزد. این روش رایجترین است و برای تولید انبوه مناسب است. اصطکاک بیلت با محفظه نیاز به نیروی بیشتر دارد، اما فرآیند ساده و پایدار است.
اکستروژن غیرمستقیم
قالب روی رام توخالی سوار است و در برابر بیلت ثابت حرکت میکند. اصطکاک بیلت با محفظه حذف میشود و فشار لازم کمتر است، اما رام توخالی اندازه مقطع را محدود میکند.
اکستروژن هیدرواستاتیک و فناوریهای نوین
در این روشهای تخصصی، سیال تحت فشار بیلت را از قالب عبور میدهد. بیشتر برای مصارف ویژه یا مواد خاص استفاده میشود و برای پروفیل معماری رایج نیست.
گرم، نیمهگرم و سرد؛ کدام برای پروفیل اختصاصی؟
برای پروفیلهای ساختمانی و صنعتی آلومینیوم، اکستروژن گرم روش استاندارد است. روشهای نیمهگرم و سرد معمولاً برای قطعات خاص و حجمهای ویژه به کار میروند.
دستهبندی قالبهای اکستروژن
| نوع قالب | مقطع | مثال |
|---|---|---|
| جامد | بدون حفره بسته | میلگرد، نبشی، ناودانی |
| نیمهتوخالی | حفرهای که تقریباً بسته است | مقاطع U با دهانه باریک |
| توخالی (پورتهول یا پلدار) | یک یا چند حفره کاملاً بسته | لوله، قوطی، قاب پنجره |
قالبهای جامد
قالب جامد فقط یک صفحه با دهانه است و برای مقاطع ساده کاربرد دارد. ساخت آن سادهتر و هزینهاش معمولاً کمتر است.
قالبهای نیمهتوخالی
در این قالبها حفره تقریباً بسته است و زبانه فلزی که حفره را شکل میدهد تحت فشار زیاد قرار میگیرد. «نسبت زبانه» (مساحت حفره تقسیم بر مجذور شکاف دهانه) سختی طراحی را نشان میدهد. هرچه این نسبت بزرگتر باشد، قالب دشوارتر و پرریسکتر است.
قالبهای توخالی و پلدار
برای ساخت حفره کاملاً بسته، فلز اول در اطراف پلها تقسیم میشود، در محفظه جوش دوباره به هم میپیوندد و بعد از حفره خروجی بیرون میآید. این قالبها برای مقاطع پیچیده مثل قاب درب و پنجره و پروفیل کرتین وال کاربرد دارند.
قالبهای چندحفرهای
در قالب چندحفرهای، چند پروفیل همزمان از یک قالب خارج میشوند و بهرهوری بالا میرود. شرط آن تعادل جریان بین حفرهها و ظرفیت پرس است. مناسب سفارشهای پرتیراژ است.
اصول طراحی قالب اکستروژن
جنس قالب و فولاد ابزار
فولاد گرمکار مانند H13 برای قالب اکستروژن رایج است، چون در برابر گرما و تنش حرارتی مقاومت دارد. پژوهشها نشان میدهند نیترورهکاری سطح فولاد H13 میتواند به افزایش عمر قالب کمک کند.
ضخامت دیواره و نسبتهای مجاز
یکنواختی ضخامت دیواره مهمترین اصل طراحی مقطع است. تغییرات شدید ضخامت باعث جریان نامتعادل، اعوجاج و پیچش میشود. عددهای مجاز به آلیاژ، اندازه مقطع و ظرفیت پرس بستگی دارند؛ مقدار دقیق را با طراح قالب هماهنگ کنید.
تعادل جریان و کنترل اعوجاج
آلومینیوم باید با سرعت یکنواخت از همه نقاط حفره خارج شود. اگر بخشی سریعتر خارج شود، پروفیل خمیده یا پیچیده میشود. طراح با تغییر طول بیرینگ و شکل کانالها جریان را متعادل میکند.
شبیهسازی جریان مواد
نرمافزارهای شبیهسازی جریان مواد پیش از ساخت قالب مشکلات احتمالی را نشان میدهند. این کار ریسک اصلاحهای بعدی را کم میکند، مخصوصاً در مقاطع پیچیده.
تلرانس، زاویه خروج و ضوابط مقطع
تلرانسهای قابل دستیابی به اندازه مقطع، ضخامت و آلیاژ بستگی دارد. تلرانس مورد نیاز را در نقشه بنویسید و قبل از ساخت قالب، شدنی بودنش را از کارخانه بپرسید.
آلیاژهای سری ۶۰۰۰ و ۷۰۰۰
آلیاژ ۶۰۶۳ اکستروژنپذیری بالایی دارد و برای درب و پنجره رایج است. آلیاژهای مقاومتر مثل ۶۰۶۱ سختتر اکسترود میشوند و در نتیجه ضخامت پروفیل باید بیشتر باشد. قالب باید متناسب با ماده طراحی شود تا در حین تولید دچار شکست یا ترک نشود. آلیاژهای سری ۷۰۰۰ استحکام بالاتر اما اکستروژن دشوارتری دارند و برای کاربردهای خاص مناسباند.
ساخت قالب؛ از نقشه تا قالب آماده
طراحی مقطع بر اساس نمونه، نقشه یا مهندسی معکوس
میتوانید با نقشه CAD، اسکچ ابعادی یا نمونه فیزیکی شروع کنید. در مهندسی معکوس، نمونه موجود اندازهگیری و نقشه آن بازسازی میشود. حتماً ابعاد مهم و سطحهای تماس با قطعات دیگر را مشخص کنید.
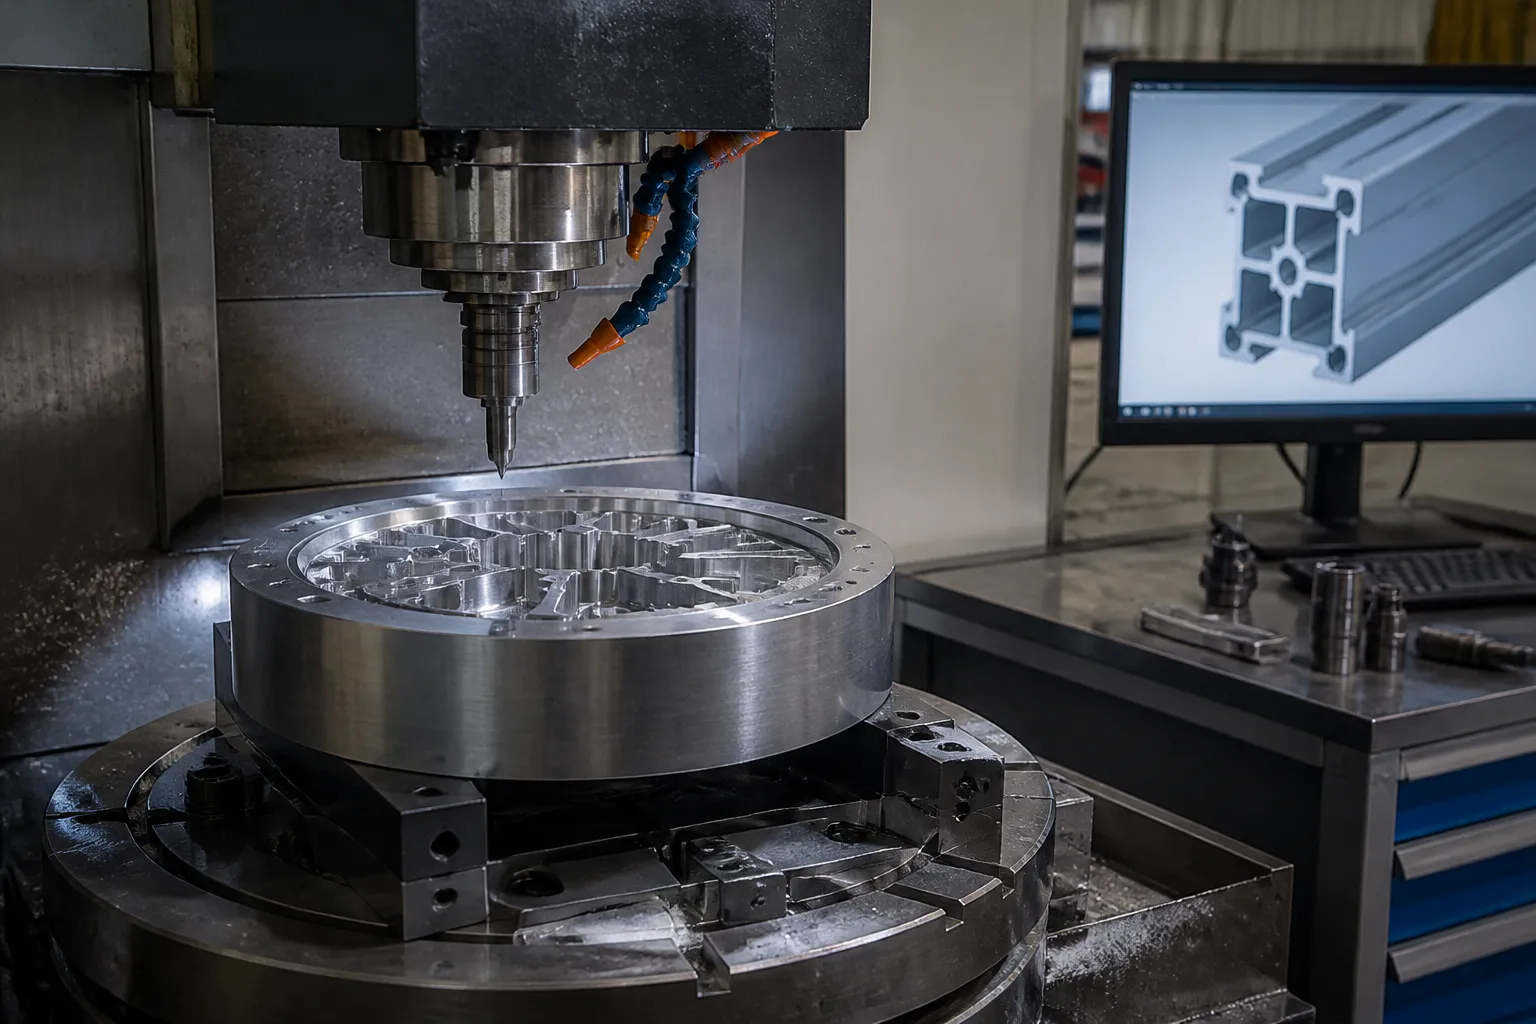
ماشینکاری با CNC، وایرکات و EDM
CNC شکل کلی قالب را میسازد، وایرکات دهانههای دقیق را برش میدهد و اسپارک (EDM) جزئیات و نقاطی را میسازد که ابزار معمولی به آنها نمیرسد.
عملیات حرارتی، نیترورهکاری و پوششدهی
بعد از ماشینکاری، قالب عملیات حرارتی میشود تا سختی لازم را بگیرد. نیترورهکاری و پوششدهی سطح، مقاومت سایشی را بالا میبرد و عمر قالب را افزایش میدهد. یکنواختی لایه نیتروره روی گوشههای تیز قالب اهمیت دارد.
کنترل کیفیت و بازرسی حفره خروجی
ابعاد حفره خروجی و بیرینگ باید قبل از ورود به پرس اندازهگیری شود، چون خطای کوچک در قالب به پروفیل منتقل میشود.
تست پرس آزمایشی و بهینهسازی
اولین پروفیل از قالب معمولاً کامل نیست. نمونهها بررسی میشوند و در صورت نیاز قالب اصلاح میشود (مثلاً با تغییر طول بیرینگ). این چرخه چند بار تکرار میشود تا کیفیت پایدار شود.
زمان ساخت قالب
در آلوم تکنیک ساخت قالب حدود یک ماه طول میکشد. پیچیدگی مقطع، تعداد حفره، نیاز به اصلاح و صف تولید بر این زمان اثر دارند.
چطور پروفیل آلومینیوم اختصاصی بسازیم؟
گام اول: مشخصات فنی و نیاز واقعی
مشخص کنید پروفیل کجا و چطور استفاده میشود، چه باری تحمل میکند، با چه قطعاتی جفت میشود و چه پوششی لازم دارد.
گام دوم: طراحی مقطع و امکانسنجی
مهندس کارخانه مقطع را بررسی میکند: ضخامتها، زوایا، حفرهها و امکان تولید. در این مرحله ممکن است اصلاحاتی پیشنهاد شود که هم تولید را سادهتر و هم هزینه را کمتر میکند.
گام سوم: ساخت قالب
بعد از تأیید مقطع، قالب ساخته میشود. این مرحله بیشترین زمان را میگیرد و باید در برنامه پروژه لحاظ شود.
گام چهارم: نمونه آزمایشی و تأیید
اولین نمونهها را دقیق بررسی کنید: ابعاد، تلرانس، سطح، تناسب با قطعات مجاور. قبل از شروع تولید انبوه، تأیید مکتوب بدهید.
گام پنجم: تولید انبوه و تحویل
بعد از تأیید نمونه، تولید انبوه آغاز میشود. طبق اعلام آلوم تکنیک، پروفیل خام حدود ۲۰ روز کاری و پروفیل با خدمات پوششی ۴۰ تا ۵۰ روز کاری زمان میبرد. زمان دقیق هر سفارش را از کارشناس بپرسید.
مدارک فنی مورد نیاز
- نقشه مقطع (ترجیحاً DWG یا DXF) با ابعاد و ضخامتها
- تلرانسهای مورد نیاز
- آلیاژ و تمپر مورد نظر
- نوع پرداخت سطح و رنگ
- طول برش و تیراژ تقریبی
اشکال قابل تولید
آلوم تکنیک تولید اشکال ساده، توخالی و پیچیده را با رویکرد سفارشی اعلام کرده است. برای مقاطع بسیار پیچیده، قبل از ساخت قالب مشاوره فنی بگیرید.
عوامل مؤثر بر قیمت و زمان تحویل
هزینه طراحی و ساخت قالب
قالب یک هزینه ثابت و یکبار پرداخت است. هرچه مقطع پیچیدهتر و قالب بزرگتر یا چندحفرهای باشد، هزینه بیشتر میشود. قالب هم عمر محدودی دارد و در نهایت باید بازسازی شود.
حداقل تیراژ و قیمت تمامشده
تیراژ بالا هزینه قالب را روی کیلوگرمهای بیشتری پخش میکند و قیمت تمامشده را کم میکند. سایت آلوم تکنیک حداقل تیراژ را اعلام نکرده؛ این مورد را در استعلام بپرسید.
آلیاژ، وزن مقطع و ضایعات
قیمت پروفیل بر اساس وزن حساب میشود، پس مقطع سبکتر ارزانتر است. ضایعات ابتدا و انتهای شمش هم بخشی از هزینه است. طبق توضیح آلوم تکنیک، نوع قالب، طول برش، تعداد شاخه، خام یا پوششدار بودن و وزن بر متر روی قیمت اثر میگذارد.
هزینه پرداخت سطح
آنادایز، رنگ کورهای و دکورال هر کدام هزینه و زمان خودشان را دارند. اگر پروژه شما اجازه میدهد، سطح را سادهتر انتخاب کنید.
زمان تحویل قالب و تولید انبوه
زمان کل برابر است با ساخت قالب (حدود یک ماه)، نمونهگیری و اصلاح، و تولید انبوه با پوشش. برای پروژههای زماندار، سفارش قالب را زودتر شروع کنید.
کیفیت پروفیل اختصاصی؛ بازرسی و عیبیابی
عیوب رایج و علل آنها
| عیب | علت محتمل |
|---|---|
| پیچش یا خمیدگی | جریان نامتعادل، خنککاری نامتقارن |
| خطوط سطحی | سایش یا خراش بیرینگ قالب، قالب سرد |
| تغییر ضخامت | خطای قالب یا فرسودگی |
| موج در دیواره نازک | طراحی مقطع، کشش نامناسب |
| ترک یا پارگی سطح | دما یا سرعت نامناسب، آلیاژ سخت |
آزمونهای کنترل کیفیت
کنترل ابعادی با کولیس و گیج، آزمون مکانیکی (کشش و سختی) و بازرسی سطح و ضخامت پوشش از روشهای رایجاند. گزارش آزمون را از کارخانه بخواهید.
عمر قالب و نگهداری
عمر قالب به آلیاژ، پیچیدگی، نگهداری و کیفیت فولاد بستگی دارد. تمیزکاری منظم، پیشگرم کردن درست و بازسازی بهموقع عمر را بالا میبرد. عدد مشخصی برای عمر قالب نمیتوان داد؛ از کارخانه بپرسید.
چرا آلوم تکنیک برای ساخت پروفیل اختصاصی؟
سابقه و تجربه
مجتمع صنعتی آلوم تکنیک در سال ۱۳۸۳ تأسیس شده و خود را تولیدکننده پروفیل آلومینیوم مشتریان ویژه معرفی میکند. نمونهکارهای قبلی را از مجتمع بخواهید تا بتوانید تجربه آنها را در مقاطع مشابه پروژه خودتان بسنجید.
تولید ساده، توخالی و پیچیده
این مجتمع با پرس ۱۰۰۰ تنی و ماشینآلات مدرن اشکال ساده، توخالی و پیچیده را با رویکرد سفارشی تولید میکند.
طراحی قالب و کرتین وال
طراحی قالب اکستروژن مقاطع پروفیل و ساخت انواع پروفیل کرتین وال از خدمات آلوم تکنیک است. جزئیات هر مورد را در صفحه قالب اکستروژن آلومینیوم ببینید.
پشتیبانی فنی
آلوم تکنیک مشاوره رایگان با کارشناسان مجتمع را ارائه میکند. برای ارسال نقشه یا استعلام میتوانید با شماره ۰۹۳۶۲۷۶۱۹۹۳ تماس بگیرید.